


シート モールディング コンパウンド (SMC) は、軽量構造、耐食性、部品統合、再現可能な大量生産を求める自動車メーカーにとって重要な複合材料となっています。ただし、自動車用 SMC の製造を成功させるには、材料を加熱した金型に入れるだけでは決まりません。材料条件、装入設計、金型温度、プレス閉鎖プロファイル、成形圧力、硬化時間、工具精度、品質管理はすべて、1 つの生産システムとして連携して機能します。
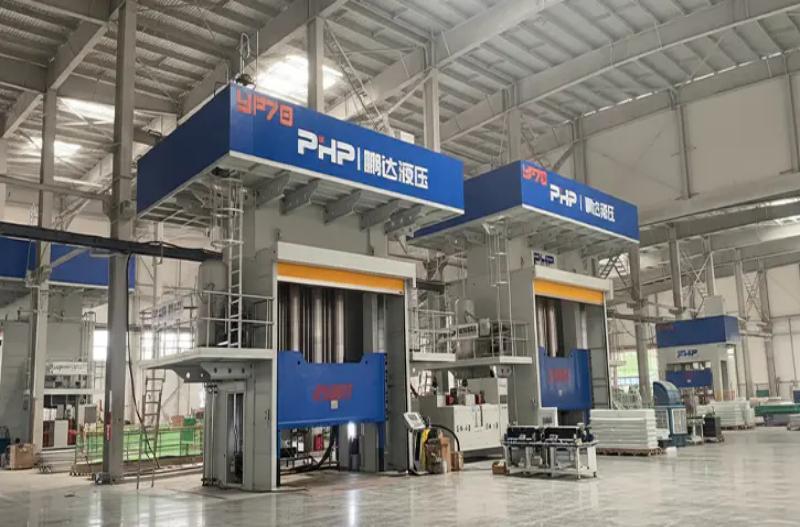
自動車 OEM、ティア 1 サプライヤー、複合成形会社にとって、新しい生産ラインを計画したり油圧プレスを選択したりする際には、SMC 自動車部品製造プロセス全体を理解することが不可欠です。このガイドでは、品質、サイクル タイム、生産の一貫性に影響を与えるプレスおよび成形パラメータに特に注意を払いながら、材料の準備から完成品の検査までのプロセスを説明します。
1. SMCシートから完成した自動車部品まで:完全な製造プロセス
自動車用 SMC は通常、キャリア フィルムで保護された成熟したシート材料として成形工場に到着します。ペレットが溶解され、ランナー システムを通じて射出される射出成形とは異なり、SMC 圧縮成形は、シート材料として知られる所定の量と配置から始まります。 充電する .
材料の準備と料金設計
SMC シートは、まず材料供給者の推奨に従って調整されます。次に、オペレーターまたは自動切断システムがキャリア フィルムを取り外し、シートを必要な形状に切断し、指定された装入質量に達するまで重量を測定します。
チャージの配置は重要です。材料は、プレス前に金型キャビティ全体を必ずしも覆うわけではありません。代わりに、充填物は、圧縮中に材料が流れるように、投影されたキャビティ領域の一部のみを占める場合があります。最適な被覆率は、部品の形状、繊維含有量、リブ、ボス、壁の厚さ、表面要件、および繊維の流れの許容可能な方向によって異なります。
金型の装填とプレス閉鎖
準備された装入物は、加熱された下型に配置されます。生産量に応じて、積み込みは手動で行うことも、ロボットや自動処理システムで行うこともできます。
プレス機は、単純に 1 つの速度で開いた状態から閉じた状態に移動するのではなく、制御された閉じプロファイルに従います。実際の SMC シーケンスには通常、次のものが含まれます。
- 非生産的な時間を削減するための迅速なアプローチ。
- SMC 電荷との制御された接触。
- 材料の流れを制御するために成形をゆっくりと閉じる。
- キャビティが最終的な厚さに近づくにつれて圧力が増大します。
- 熱硬化性樹脂が硬化する間の圧力保持。そして
- 制御された圧力解放に続いて金型が開きます。
この多段階動作プロファイルは、制御されていない閉鎖により繊維が過剰に移動したり、空気が閉じ込められたり、バリが発生したり、不均一な充填が生じたりする可能性があるため、大型の自動車部品にとって特に重要です。
自動車用途
SMC は、大面積の成形、耐食性、電気絶縁性、寸法安定性、または軽量設計が重要となる乗用車および商用車の両方のコンポーネントに適しています。一般的な用途には、外装ボディパネル、アンダーボディシールド、フロントエンド構造、バッテリーカバーとエンクロージャ、構造パネル、電気ハウジング、内装サポート、商用車の車体コンポーネントなどがあります。
2. 自動車用SMC材料と成形への影響
SMC は単一の標準化された材料ではありません。自動車グレードは、樹脂化学、ガラス繊維強化材、鉱物充填剤、収縮制御添加剤、硬化システム、顔料着色、およびその他の加工添加剤において大幅に異なる場合があります。
従来の配合では、チョップド グラスファイバーで強化された不飽和ポリエステルベースの熱硬化性マトリックスを使用する場合があります。耐薬品性、温度性能、火炎挙動、電気特性、またはその他の用途固有の要件がより重要になる場合は、他の樹脂システムを選択することもできます。
| マテリアル変数 | 主な機能 | 圧縮成形への影響 |
| 樹脂系 | 熱硬化性マトリックスを形成します | 粘度、硬化温度、硬化速度、最終性能に影響を与える |
| ガラス繊維含有量 | 補強を提供します | 強化材を増やすと、流動抵抗が増加し、必要な成形力が増加する可能性があります |
| 繊維長 | 機械的動作に影響を与える | 流れの方向、強度、充填挙動に影響を与える |
| ミネラルフィラー | コスト、収縮、寸法挙動を変更する | 密度、粘度、表面仕上げ、金型充填に影響を与える |
| 低プロファイル添加剤 | 成形収縮の制御 | 表面品質と寸法安定性を向上させることができます |
| 材料の成熟度 | 適切なシートの一貫性を確立します | ハンドリング、粘度、流れの再現性に直接影響します。 |
| 充電温度 | 加工開始条件の決定 | 初期粘度と充填挙動に影響を与える可能性があります |
このため、一般的な SMC 仕様だけで油圧プレスを構成すべきではありません。選択した自動車材料グレードは、金型の形状や製造要件と合わせて評価する必要があります。
3. 圧縮成形パラメータとサイクルタイムの最適化
自動車用SMCの生産においてプレス性能が最も大きく影響するのは成形段階です。温度、圧力、位置、速度、および時間は、サイクルごとに十分な再現性を維持する必要があります。
金型温度
従来の SMC システムの多くは、加熱された金型を約 140~160℃ 範囲。これは、普遍的な仕様ではなく、エンジニアリングの開始領域として扱われる必要があります。実際の設定値は、樹脂の化学的性質、開始剤システム、部品の厚さ、流動距離、および必要な表面品質によって異なります。
温度の均一性は、金型の平均温度と同じくらい重要です。より高温の領域では、材料がまだ他の場所に流れている間に硬化が早まってしまう可能性があり、一方、より低温の領域では、より長い硬化時間が必要になったり、硬化が不完全になる可能性があります。
成形圧力とプレストン数
成形圧力も大きく異なります。従来の SMC コンポーネントの多くは、およそ 1 日以内にプロセス開発を開始できます。 3.5~10MPa この領域では、充填が困難な一方で、高度に強化された材料や複雑な構造部品には、それに近い、またはそれを超える高い値が必要になる場合があります。 10~15MPa .
したがって、必要な油圧プレスのトン数は、主に投影成形面積と必要なキャビティ圧力から計算する必要があります。
次に、材料の変動、不均一な負荷、フラッシュ感度、プロセス開発、および将来の生産要件に対してエンジニアリングマージンを考慮する必要があります。完成部品の重量のみから SMC プレスを選択すると、重大なサイズ不足につながる可能性があります。
硬化時間と圧力保持時間
圧力保持または硬化期間は約 60~180秒 これは、多くの自動車タイプの SMC アプリケーションにとって有用な予備リファレンスとなりますが、より厚いコンポーネントや特定の配合ではより長いサイクルが必要になる場合があります。
金型温度を上げるだけでサイクルタイムを短縮しようとするのは危険です。電荷が完全に流れる前に表面の硬化が始まると、ショート ショット、ウェルド ライン、リブの充填不良、または表面欠陥が発生する可能性があります。
サイクルタイムの改善は通常どこから生まれるのか
- 不必要なプレスアプローチとリターン時間を削減します。
- 位置制御と圧力制御の間の移行を最適化する。
- 金型の加熱均一性を向上させる。
- 装填重量と配置を安定させる。
- 自動化された切断、ロード、アンロードを使用します。
- 材料固有の硬化ウィンドウを最適化する。
- 並列トリミングまたはダウンストリーム操作を使用します。そして
- サイクル曲線を記録してプロセスの変動を特定します。
最新のサーボ制御油圧プレスは、複数の速度と圧力の段階が必要な場合に特に役立ちます。閉ループ制御により、機械レシピでアプローチ速度、接触位置、成形速度、圧力ランプ、保持圧力、リリースおよび戻りの動作を個別に定義できます。
4. 自動車SMC部品の金型・プレス設計
自動車の大量成形では、金型とプレスを一緒に設計する必要があります。十分なトン数があるからといって、プレス機が特定の SMC 金型を操作できることを自動的に意味するわけではありません。
プレスとモールドのマッチングに関する重要なパラメータには次のものがあります。
- 投影成形領域 必要な力を計算するため。
- 金型寸法 プラテンのサイズを決定するため。
- 閉じた金型の高さ 機械の昼光選択用。
- 必要な開口距離 ストローク計算用。
- 部品抽出要件 日光と自動化のクリアランスのため。
- 金型重量 プラテンと構造設計用。
- 加熱ゾーン 温度均一性のため。そして
- プラテンの平行度と剛性 安定したキャビティ厚さを実現します。
金型自体の場合、通気により、材料の流れ中に閉じ込められたガスと空気を逃がすことができる必要があります。フラッシュ ランドとオーバーフロー エリアは、後付けとして扱うのではなく、マテリアルの動作に従って設計する必要があります。通気が悪いと多孔性、焼け、不完全な充填が発生する可能性があり、不適切なオーバーフロー設計では材料の無駄が増加する可能性があります。
大型の自動車用金型は、安定した熱分布も提供する必要があります。加熱チャネルまたは電気ヒーターのレイアウトでは、広い金型表面にわたる高温ゾーンと低温ゾーンを最小限に抑える必要があります。インサート、イジェクター、および局所フィーチャーは、材料の流れを妨げたり、制御されない繊維配向を生じたりしないように設計する必要があります。
5. 品質管理、欠陥および自動車認定
自動車用 SMC 生産ラインには、入荷材料管理、成形プロセスの監視、完成品の検証という 3 つのレベルでの品質管理が必要です。
プロセス監視
生産記録には、投入重量、材料バッチ、金型温度、閉位置、成形速度、ピーク圧力、保持圧力、硬化時間、および合計サイクル時間が含まれる場合があります。これらの変数を追跡することは、メーカーが安定したプロセスウィンドウを確立し、オペレーターの仮定ではなく実際のマシンデータを使用して欠陥を調査するのに役立ちます。
一般的な完成品検査
コンポーネントと顧客の仕様に応じて、検査には、目視による表面チェック、寸法測定、CMM 検査、密度試験、引張または曲げ試験、衝撃試験、吸水性評価、DSC などの熱分析、および安全性が重要な構造物に対する選択された非破壊検査方法が含まれます。
| よくある欠陥 | 考えられる原因 | 典型的な矯正方向 |
| 気孔率/空隙 | 閉じ込められた空気、不十分な通気、不適切な閉鎖プロファイル | 装薬の配置、排気、型閉じ速度を確認する |
| ショートショット | 不十分な充電、不十分な流れ、早期硬化または不適切な圧力 | 装入重量、温度、流量、圧力を確認します。 |
| 過剰なフラッシュ | 過剰なチャージ、過剰な圧力、または工具の状態 | 装入質量、圧力プロファイル、金型の状態を確認する |
| 反り | 不均一な硬化、熱の不均衡または繊維配向 | 温度分布、充電パターン、冷却サポートを確認する |
| 表面のうねり | 材料の流れ、収縮、または温度変化 | 材料の状態、工具温度、流動プロファイルを最適化します。 |
| 層間剥離 | 材料の状態、空気の滞留、または圧密不足 | 材料の取り扱い、装入レイアウト、成形圧力を検討する |
自動車の品質に関する文書化
OEM および Tier-1 プログラムの場合、部品の承認は単純な寸法検査を超えて行われます。顧客およびサプライチェーンのレベルに応じて、メーカーは IATF 16949 ベースの品質管理システム内で作業し、APQP、PPAP、PFMEA、管理計画、MSA、SPC、トレーサビリティおよびプロセス能力調査などの要件をサポートする必要がある場合があります。
正確な認定パッケージは、OEM および顧客固有の要件によって異なります。フォード、ゼネラルモーターズ、ステランティス、BMW、フォルクスワーゲン、その他の自動車メーカーは独自の追加要件を維持できるため、1 つの普遍的な承認チェックリストを前提とするのではなく、該当する顧客の仕様に基づいて生産および検査計画を確立する必要があります。
自動車製造における SMC の利点と限界
SMC は自動車部品にいくつかの利点を提供します。大型で幾何学的に複雑な部品は、多くの場合 1 つのツールで圧縮成形できるため、リブ、ボス、取り付け機能、その他の機能を 1 つのコンポーネントに統合できます。この材料は、耐食性、電気絶縁性、および好ましい剛性と重量の関係も提供します。
ただし、SMC がすべての部品にとって自動的に最低コストのソリューションになるわけではありません。大容量プレスと大型の加熱金型には多額の初期投資が必要です。材料の流れと繊維の配向は慎重に管理する必要があり、外観クラスの表面にはより厳密なプロセス制御が必要であり、熱硬化性複合材のリサイクルは従来の熱可塑性プラスチックを再溶解するよりも依然として複雑です。
通常、最も強力なビジネスケースは、コンポーネントの統合、耐食性、軽量化、設計の自由度、および大量の再現性が工具や設備への投資を正当化する場合に現れます。
自動車用SMC生産ラインを計画していますか?
無錫 PengdaHZ Intelligent Equipment Co., Ltd. は、SMC およびその他の複合圧縮成形アプリケーション向けの油圧およびサーボ制御プレス ソリューションを開発しています。
新しい自動車用 SMC プロジェクトの場合は、 部品図、成形投影面積、SMC 材料グレード、金型寸法、金型重量、目標サイクルタイム、年間生産量、必要な加熱方法と自動化要件 .
これらの入力を使用して、適切なプレストン数、プラテン寸法、日光、ストローク、金型加熱構成、圧力と位置の制御、ロード/アンロードの自動化、および全体的な生産ライン構成を評価できます。
SMC プレスまたは自動複合成形ラインの要件については、無錫 PengdaHZ にお問い合わせください。
よくある質問
自動車のSMCには通常どのような材料が使用されますか?
自動車用 SMC は通常、熱硬化性樹脂システム、細断ガラス繊維強化材、鉱物充填剤、収縮制御添加剤、硬化剤、および加工添加剤で構成されます。正確な配合は、構造、表面、熱、電気、化学抵抗の要件によって異なります。
自動車用SMCの圧縮成形にはどのような温度と圧力が使用されますか?
従来の SMC 材料の多くは、約 140 ~ 160°C の金型温度を使用します。予備成形圧力は通常約 3.5 ~ 10 MPa の範囲内に収まりますが、難しい構造部品にはより高い圧力が必要になる場合があります。最終パラメータは常に、選択した材料サプライヤーの推奨に基づいて、金型の試行によって検証する必要があります。
SMC 自動車部品に必要な油圧プレスのトン数はどのように計算しますか?
予備計算では、投影成形面積に必要なキャビティ圧力を掛けます。その後、金型設計、材料のバリエーション、キャビティの負荷、および生産要件に応じて、適切なエンジニアリング マージンが追加されます。
SMC の品質に最も大きな影響を与えるプレスパラメータは何ですか?
重要な変数には、型閉じ速度、位置から圧力への変化、成形圧力、圧力安定性、硬化時間、金型温度の均一性、プラテンの平行度、成形サイクル間の再現性が含まれます。
メーカーはどのようにして SMC 自動車部品のサイクル タイムを短縮できるでしょうか?
サイクルタイムは、非生産的なプレス動作の短縮、材料固有の硬化ウィンドウの最適化、金型加熱の改善、装入物の準備と取り扱いの自動化、装入物の配置の安定化、トリミングや二次操作を可能な場合には成形ステーションの外に移動することによって短縮できます。
SMC 成形の最も一般的な欠陥は何ですか?
一般的な問題には、気孔率、ショートショット、過度のバリ、表面の波打ち、反り、層間剥離などがあります。診断では、材料の状態、装入設計、金型温度、ベント、プレス閉鎖速度、圧力履歴、硬化条件を合わせて考慮する必要があります。
自動車用 SMC コンポーネントにはどのような品質要件が適用されますか?
要件は、OEM、Tier-1 顧客、およびコンポーネントによって異なります。自動車プログラムには、APQP、PPAP、PFMEA、コントロール プラン、MSA、SPC、トレーサビリティ、機能調査、および顧客固有の製品テストとともに、IATF 16949 品質システムが含まれる場合があります。
SMCの生産スクラップはリサイクルできますか?
SMC は熱硬化性複合材料であるため、硬化したスクラップを熱可塑性プラスチックのように単純に溶かして再成形することはできません。材料と地域の廃棄物インフラに応じて、機械的なサイズの縮小とフィラーとしての再利用、セメント産業の回収、特殊な複合材リサイクルプロセス、またはその他の承認された廃棄物管理ルートなどのオプションが含まれます。メーカーは、地域の規制と顧客の持続可能性要件に従ってルートを評価する必要があります。


