


SMC 部品の製造は、圧縮成形プレスが開いたら終わるわけではありません。ほとんどの成形コンポーネントでは、組み立て前にエッジのトリミング、穴加工、バリの除去、切り抜き、または寸法仕上げが必要です。
トリミング方法は、寸法精度、エッジの品質、サイクルタイム、工具の消費量、発塵、そして最終的には完成部品あたりのコストに直接影響を与える可能性があります。
自動車パネル、電気筐体、バッテリー部品、家電部品、その他の圧縮成形製品の場合、メーカーは通常、CNC ルーティング、研磨ウォータージェット切断、ダイトリミング、鋸引きまたは研削、手動トリミング、および特定の用途ではレーザー切断の中から選択します。
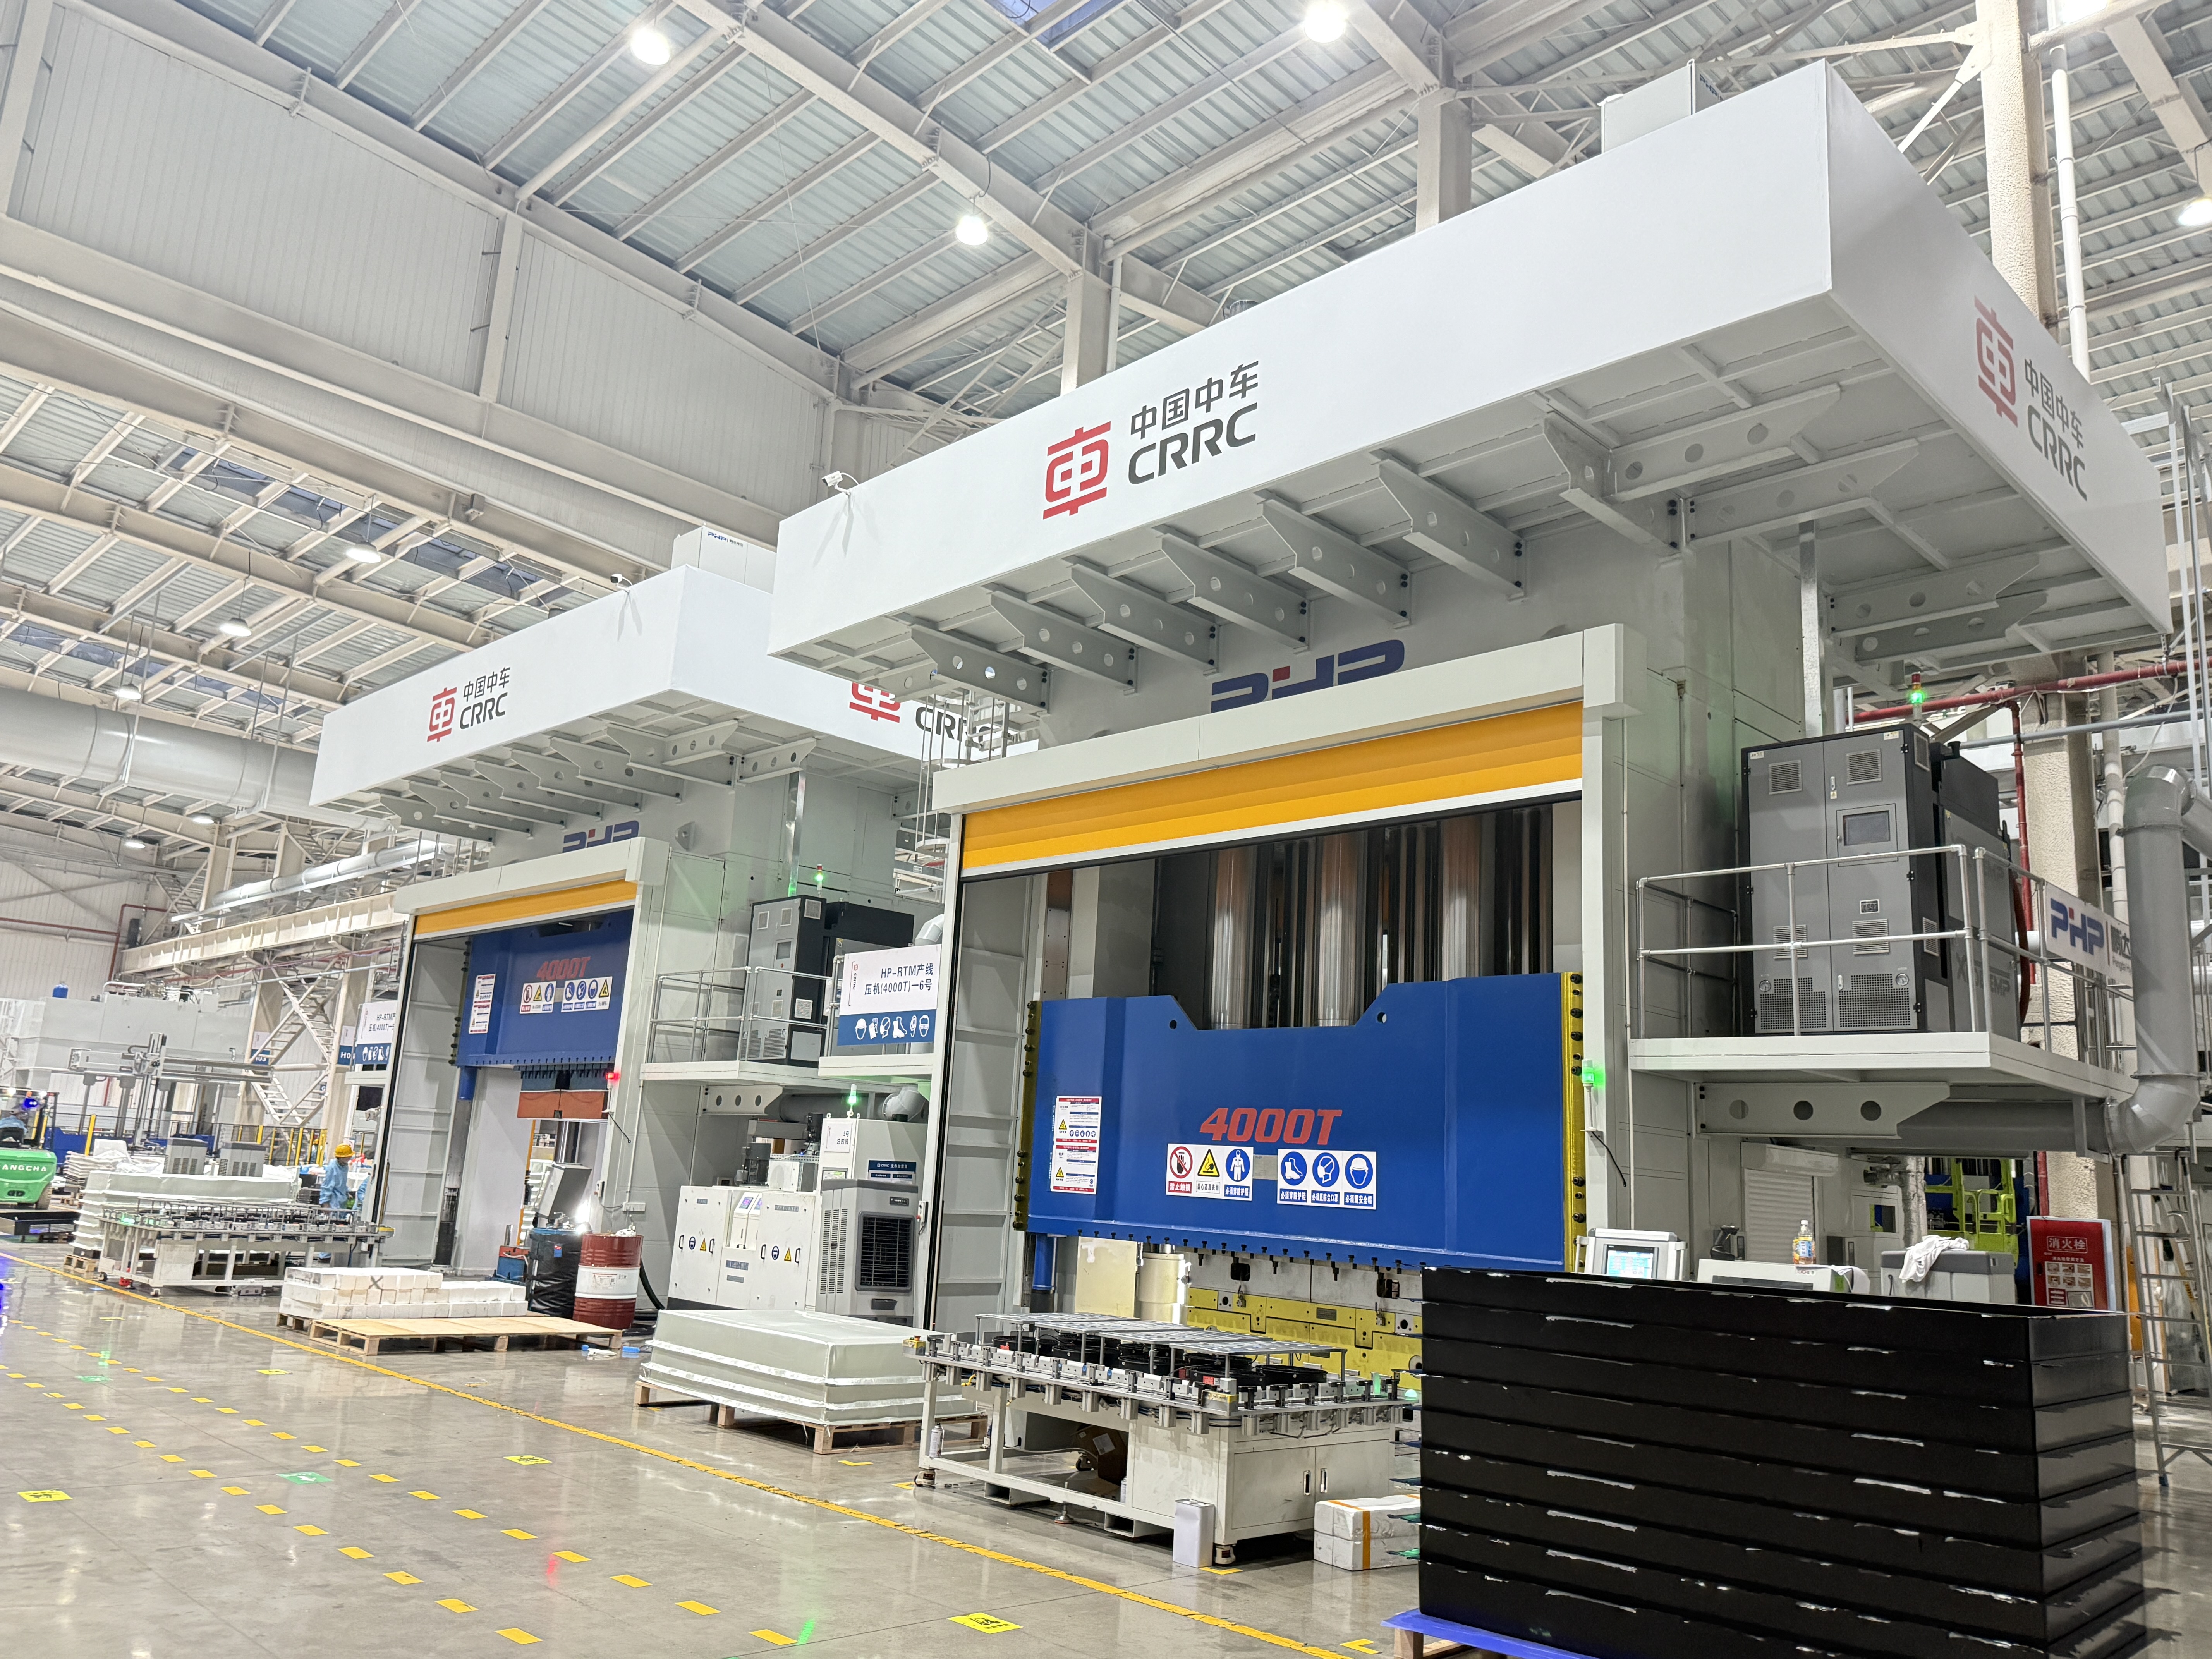
すべての SMC コンポーネントに最適な唯一の方法はありません。正しい選択は、部品の形状、SMC 配合、肉厚、生産量、公差要件、下流の仕上げ、および必要な自動化のレベルによって異なります。
SMC 部品のトリミング方法の選択方法
実際のトリミングの決定は、次の 5 つの質問から始める必要があります。
- 年間の生産量はどれくらいですか?
- トリムの輪郭はどれくらい複雑ですか?
- どのような寸法公差が必要ですか?
- SMC 材料の厚さと研磨性はどれくらいですか?
- トリミングプロセスは手動で行われるのでしょうか、CNCベースで行われるのでしょうか、それとも自動生産セルに統合されるのでしょうか?
プロトタイプや小規模生産では、CNC ルーティングやウォータージェット切断などの柔軟なプロセスにより、通常、専用のトリム ツールのコストを回避できます。安定した大量の自動車生産では、ダイトリミングはサイクルタイムが短いため、はるかに多額の初期工具投資を正当化できます。
CNC ルーティングはその中間を占めます。プログラム可能で、穴や複雑なプロファイルに適しており、ロボットまたは自動生産セルに組み込むことができます。
| トリミング方法 | 代表的な用途 | 生産量 | 柔軟性 | 精度の可能性 | 初期工具費用 |
|---|---|---|---|---|---|
| CNCルーティング | 複雑な輪郭、穴、スロット | 低から高へ | 高 | 高 | 中 |
| 研磨ウォータージェット | 厚いまたは困難な複合プロファイル | 低から中程度 | 非常に高い | 高 | 中 |
| 金型・プレストリミング | 繰返し生産部品 | 高 | 低い | 高 after tooling validation | 高 |
| 鋸/研磨切断 | 直線または単純なエッジ | 低から中程度 | 中 | 中 | 低い |
| 手動トリミング | 試作、修理、二次仕上げ | 低い | 非常に高い | オペレータ依存 | 低い |
| レーザー切断 | 選択された薄いまたは特殊な複合材料の用途 | アプリケーションに依存する | 高 | 潜在的に高い | 高 |
例 1: 大量生産の自動車外装部品
安定した設計と再現可能なトリムラインを備え、年間 60,000 個で生産される SMC 自動車用パネルを考えてみましょう。
専用のダイ トリミング操作または高度に自動化された CNC トリミング セルを使用すると、汎用機械ですべてのエッジを繰り返し加工するよりも優れた経済性が得られる場合があります。
より大規模な工具への投資は、数万の部品に分散されています。
例 2: 低容量エネルギー機器の筐体
ここで、いくつかの製品サイズと定期的なエンジニアリング変更があり、年間わずか 2,000 個で生産される SMC エンクロージャを考えてみましょう。
通常、CNC ルーターまたはウォータージェット システムは、専用のトリミング ダイよりも再プログラムするのが簡単です。
ハイブリッドプロセスも理にかなっています。ウォータージェット切断により大きなセクションが迅速に除去され、その後、取り付け穴、重要なインターフェース、および高公差機能の CNC ルーティングが行われます。
CNCルーティング、ウォータージェット、ダイトリミングおよびその他の方法
SMC には、強化材、樹脂、および多くの場合鉱物フィラーが含まれています。これらの成分により、この材料はアルミニウムや未充填の熱可塑性プラスチックの機械加工とは大きく異なります。
ガラス繊維、カーボン繊維、フィラーは工具の摩耗を促進する可能性があります。 SMC に関する公表された機械加工研究では、工具が磨耗すると切削抵抗が増加することが示されています。これは、工具の状態が目に見える工具の故障を単に待つのではなく、プロセス変数として扱う必要があることを意味します。
CNCルーティング
CNC ルーティングは、SMC トリミングの最も多用途なソリューションの 1 つです。
以下を処理できます。
- 外部輪郭。
- 穴と開口部。
- スロット。
- 取り付け機能。
- エッジ仕上げ。
- 異なる CNC プログラムを使用した複数の部品バリエーション。
初期のプロセス開発では、メーカーは、適切な小径複合切削工具を使用して、約 12,000 ~ 24,000 rpm の範囲でスピンドル速度を評価する場合があります。送り速度は約 1 ~ 6 m/min から始まり、その後切削試行を通じて最適化されます。
これらの数値はプロセス開発の開始点であり、普遍的な設定ではありません。
最終パラメータは、繊維負荷、フィラー含有量、厚さ、カッター形状、工具直径、スピンドル剛性、治具剛性、必要な刃先仕上げ、および抽出性能によって異なります。
超硬工具は多くの用途に使用できますが、摩耗が主要な生産コストとなる場合には、ダイヤモンド コーティングまたは PCD 工具が評価される場合があります。
有用なツール交換戦略は次のような単純なものではありません。
X部品を交換したらカッターを交換してください。
代わりに、以下を監視してください。
- 累積切断長さ。
- スピンドル負荷。
- 利用可能な場合は切削力。
- エッジの粗さ。
- バリまたは繊維のブレイクアウト。
- 次元の漂流。
ツールは、任意の普遍的な部品数に従うのではなく、目に見える品質の低下が始まったときに交換する必要があります。
砥粒ウォータージェット切断
アブレーシブウォータージェット加工では、熱切断に伴う熱の影響を受けるゾーンを作ることなく、材料を除去します。
したがって、熱損傷を最小限に抑えることが重要な複合コンポーネントにとっては魅力的です。
一般的なプロセス開発変数には次のものがあります。
- 水圧。
- 研磨剤の流量。
- 研磨粒子のサイズ。
- ノズル直径;
- スタンドオフ距離。
- トラバース速度。
- 突き抜けた戦略。
産業システムはおよそ 250 ~ 400 MPa の圧力範囲で動作することがあり、約 80 メッシュなどのガーネット研磨剤がプロセス試験の開始点としてよく使用されます。
ただし、単にサイクルタイムを短縮するためにトラバース速度を上げると、カーフテーパーが増加したり、下端の品質が低下したりする可能性があります。
チョップドファイバー SMC のアブレイシブウォータージェットトリミングに関する研究では、適切な操作条件により、繊維の引き抜きが制限された比較的均一な表面を生成できることが実証されました。
ダイまたはプレストリミング
ダイトリミングは、次の場合に特に魅力的です。
- 生産量が多い。
- 部品の形状は安定しています。
- トリムラインはパーツからパーツへと繰り返されます。
- タクトタイムの短縮が重要です。
トリミング ツールは、公称 CAD ジオメトリだけではなく、実際の成形コンポーネントを中心に設計する必要があります。
型収縮、スプリングバック、部品の反り、厚さのばらつき、位置の再現性はすべて、最終的なトリム精度に影響します。
必要なプレス力は、総切断周長、材料の厚さ、有効せん断抵抗、同時トリミング機能の数、および適切な工学的安全係数から計算する必要があります。
このため、すべての SMC コンポーネントに特定の固定トリミングトン数が必要であると言うのは誤解を招く可能性があります。
ダイトリミングの主な欠点は、工具への投資です。コンポーネントの設計が頻繁に変更される場合、トリム ダイを変更または交換すると、経済的利点の多くが失われる可能性があります。
レーザー切断
レーザー切断は、高速な非接触動作と柔軟な CNC プログラミングを提供しますが、自動的に SMC にとって好ましいソリューションとみなされるべきではありません。
熱硬化性樹脂マトリックスと強化繊維は、集中した熱エネルギーに対して異なる反応を示します。材料の配合とレーザー条件によっては、次のような潜在的な問題が発生します。
- マトリックスの劣化。
- 変色;
- 炭化したエッジ。
- 煙の発生。
- 熱影響地域。
- 接着面の変化。
このため、出力、焦点位置、アシストガス、スキャン速度、パス数などのレーザーパラメータは、実際の SMC 配合物を使用したクーポンテストを通じて開発する必要があります。
従来のガラス繊維 SMC コンポーネントの多くでは、ルーティング、ウォータージェット、または機械的トリミングの方が認定が容易です。
例: 200 × 300 × 3.5 mm SMC 部品のトリミング
次の要件を持つ簡略化されたエンクロージャ コンポーネントを考えてみましょう。
- パーツサイズ:200×300mm
- 厚さ:3.5mm
- おおよそのトリムパス: 1,000 mm
- 必要公差:±0.30mm
- 年間生産量: 40,000 部品
- いくつかの取り付け穴が開けられています
CNC ルーティングの場合、加工時間は次のように見積もることができます。
切削時間 = ツールパス長さ ÷ 有効送り速度
プログラムされた有効送り速度 3 m/min が検証された場合:
1.0m ÷ 3m/分 ≒ 20秒
これは、完全な部品サイクルが 20 秒であることを意味するものではありません。
生産計算には以下も含める必要があります。
- ロボットまたはオペレーターの積み込み。
- 部品の位置。
- ツールの接近と後退。
- 穴加工;
- 荷降ろし;
- ほこりの除去。
- ツールの変更。
- 検査手当。
ロード、位置決め、穴あけ、ルーティング、およびアンロードの合計サイクルが 50 秒になる場合は、理論上の切断時間ではなく、その数値を容量計画に使用する必要があります。
年間 40,000 個の安定した部品の場合、メーカーは年間加工コストを、専用のダイ トリミングの償却コストおよびより短いタクト タイムと比較する必要があります。
これがプロセスを経済的に比較する正しい方法です。
固定セルと自動 SMC トリミングセル
正確な切断装置ではワーク保持力の低下を補うことはできません。
SMC 部品には、曲面、さまざまな壁厚、成形リブ、残留歪みが含まれる場合があります。過剰なクランプ力は、加工中に部品を変形させ、解放後に寸法誤差を引き起こす可能性があります。
一般的なフィクスチャ オプションは次のとおりです。
真空器具
真空治具は、特に大型のシェル型コンポーネントに対して、分散された保持力と迅速な荷重を提供します。
十分なシール領域が利用できる場合に効果的です。
機械的クランプ
機械式クランプは強力な確実な保持力を提供しますが、重要な表面や測定面の外側に配置する必要があります。
サポートされていない SMC 壁に過剰なクランプ圧力を加えると、コンポーネントが一時的に変形する可能性があります。
位置決めピンと専用ネスト
生産治具では、多くの場合、輪郭ネストと位置決めピンおよび選択されたクランプが組み合わされます。
必要に応じて 3-2-1 データム戦略を使用して、不必要な過剰な拘束を回避しながら再現可能な機械座標系を確立できます。
カッターがフィクスチャに接触しないように、フィクスチャはトリム パスの下にクリアランスを設ける必要があります。
堅牢な自動シーケンスは次のようになります。
SMC 圧縮プレス → ロボットによる脱型 → 冷却/安定化 → 部品の位置決め → CNC またはロボットによるトリミング → 穴あけ → 除塵 → 検査
自動化には次のものも含まれます。
- ロボットの積み下ろし。
- 自動工具交換。
- 真空監視。
- 治具確認センサー。
- ビジョンベースの方向性。
- スピンドル負荷の監視。
- 工具寿命カウンタ。
- 安全インターロック。
自動トリミングセルを評価するメーカーの場合、ロボットの購入価格だけではなく、総労働力の削減、タクトタイムの改善、スクラップの削減、工具の消費量、稼働時間、メンテナンス、生産量からROIを計算する必要があります。
粉塵管理、労働者の安全、廃棄物の処理
硬化した SMC を機械的にトリミングすると、硬化した樹脂、強化繊維、鉱物フィラーを含む微粒子が生成されることがあります。
正確な危険プロファイルは SMC 配合によって異なるため、抽出システムを設計する前に、材料サプライヤーの安全データシートを必ず確認する必要があります。
最優先事項は、汚染源を制御することです。
CNC ルーティングの場合、これは通常次のことを意味します。
ツールレベルの抽出または密閉型トリミングセル → ダクト → 集塵システム
研削や研磨仕上げの場合は、フードを粉塵の発生点にできるだけ近づけて配置する必要があります。
呼吸器保護が必要な場合は、すべての作業に同じマスクを自動的に割り当てるのではなく、特定された汚染物質と測定された暴露に基づいてマスクを選択する必要があります。
SMC 配合物に結晶性シリカが含まれる場合は、特に注意が必要です。米国では、OSHA の一般産業用吸入性結晶シリカ基準では、8 時間の TWA として作用レベル 25 μg/m3 と許容暴露限界 50 μg/m3 が定義されています。
特定の樹脂システムまたはプロセスに関連する場合は、スチレンも評価する必要があります。完全に硬化したすべての SMC コンポーネントを機械加工すると、同じスチレンの露出が生じると想定すべきではありません。
収集したトリム廃棄物は封じ込めて保管し、一般的な生産時の破片から分離する必要があります。施設は、材料の組成、地域の廃棄物規則、汚染、利用可能なリサイクル業者の能力に応じて、廃棄またはリサイクルのオプションを決定する必要があります。
検査とトリム後の仕上げ
トリミングされたコンポーネントは、実際の機能に関連付けられた基準を使用して評価される必要があります。
代表的な検査方法には次のようなものがあります。
- 簡単な寸法のためのデジタルノギス。
- 繰り返し生産のためのゴー/ノーゴーゲージ。
- プロファイル測定。
- 光学検査。
- 3Dスキャン;
- 重要な形状のための座標測定機。
検査計画では以下を定義できます。
| 特徴 | 制御例 |
|---|---|
| 全体のトリミング寸法 | 図面公差 |
| 取付穴位置 | データムからの位置公差 |
| エッジブレークアウト | 最大許容視覚的または寸法的制限 |
| バリ・繊維抜け | 組み立てに干渉しない |
| エッジ半径 | 図面または顧客の要求 |
| 化粧エッジ | 承認された参照サンプル |
要件は、1 つの普遍的な SMC エッジ品質標準を使用するのではなく、コンポーネントの図面と顧客の仕様に基づいて決定される必要があります。
トリミング後、部品のブラッシング、サンディング、局所的なバリ取り、ほこりの除去、コーティングの準備、またはエッジのシーリングが必要になる場合があります。
過剰な繊維のブレイクアウトが発生した場合は、プロセスを修正せずに手動のサンディング操作を追加するだけで症状が隠れる可能性があります。
製造元は次のことを調査する必要があります。
- 磨耗した工具。
- 送り速度または主軸速度が正しくありません。
- 治具のサポートが不十分。
- 振動;
- 不十分な参入戦略または撤退戦略。
- 一貫性のない成形ジオメトリ。
どのSMCトリミング方法がより経済的ですか?
最低の機械時間コストが必ずしも最低の部品コストを生み出すわけではありません。
有用な比較には次のものが含まれます。
受け入れ部品あたりのコスト = 機械コスト、人件費、ツーリング治具の償却費、トリムダイの償却費、消耗品のメンテナンス費、スクラップの再加工費
CNC ルーティングは通常、柔軟性と精度の間の魅力的なバランスを提供します。
ウォータージェットは、柔軟な非熱切断や難しい形状に役立ちます。
年間生産量が多く、部品設計が安定している場合、専用のダイトリミングはますます魅力的になります。
手動トリミングはプロトタイプや再加工には依然として役立ちますが、生産量が増加するにつれて制御が難しくなります。
レーザー切断は、実際の SMC 配合が熱損傷とエッジ品質の要件を満たしていることを確認した後にのみ評価する必要があります。
多くの生産ラインにとって、最適なソリューションは 1 つのプロセスではなく、成形、自動処理、トリミング、穴あけ、洗浄、検査を組み合わせることです。
SMC生産ラインの計画
理想的には、圧縮成形ラインが完成する前にトリミング要件を検討する必要があります。
部品の形状、予想される反り、基準位置、フラッシュ位置、生産タクト タイム、ロボットのアクセスしやすさ、下流の機械加工要件はすべて、プレスと自動化の計画に影響を与える可能性があります。
無錫 PengdaHZ Intelligent Equipment Co., Ltd. は、SMC 圧縮成形装置と産業用複合部品の生産ソリューションに焦点を当てています。
新しい SMC プロジェクトを評価する場合、次の情報を提供すると、エンジニアがより実用的な生産コンセプトを開発するのに役立ちます。
- SMC 部品図または 3D モデル;
- 材料配合。
- コンポーネントの最大寸法。
- 部品の重量と厚さ。
- 必要な成形力。
- 年間生産量。
- 目標サイクルタイム。
- 寸法公差。
- トリミングと穴あけの要件。
- 必要な自動化レベル。
成形と成形後の操作を一緒に検討すると、単に生産のボトルネックを下流に移すだけの高速成形プロセスの作成を回避できます。
よくある質問
SMC 部品に最適なトリミング方法を選択するにはどうすればよいですか?
年間の量、形状、厚さ、公差、材料配合、および許容される工具投資から始めます。 CNC ルーティングは高い柔軟性を提供し、ウォータージェットは熱による切断を回避し、専用のダイ トリミングは大量の安定した製品にとって魅力的です。
SMC ルーティングにはどのような CNC 設定を使用する必要がありますか?
普遍的な設定はありません。主軸回転速度、送り、カッター径、刃形状、工具材質、切削方向はSMC実機での試作により決定します。工具の摩耗は切削力と刃先の品質の両方に影響を与える可能性があるため、監視する必要があります。
SMC部品はレーザーカットできますか?
一部の SMC 配合物はレーザー加工できますが、熱劣化、変色、ヒューム、熱影響を受けたエッジを評価する必要があります。多くの場合、機械ルーティングまたはウォータージェット切断は、従来の SMC コンポーネントの認定を容易に行うことができます。
高速配線時の動きを防ぐにはどうすればよいですか?
再現可能なデータムの位置、適切な裏当てサポート、真空ゾーンまたは適切に配置されたクランプ、およびカッター パスの周囲のクリアランスを使用します。コンポーネントを一時的に変形させるようなクランプは避けてください。
SMCのトリミングダストはどのように管理すればよいですか?
適切な集塵システムに接続されたツール抽出または密閉型トリミングセルを使用して、実際に切断点の近くで粉塵を捕集します。暴露評価と PPE の選択は、実際の SMC 組成と測定された職場条件に基づいて行う必要があります。
CNC ルーティングとダイトリミングのコストはどのように比較されますか?
CNC は専用工具のコストが低く、再プログラムが容易です。一方、ダイ トリミングにはより多くの初期工具が必要ですが、繰り返しサイクルを大幅に短縮できます。年間生産量、製品寿命、設計変更の頻度、労働力、工具の磨耗、スクラップのすべてを比較に含める必要があります。


