


SMC 圧縮成形プレスの選択は、単に利用可能な予算内で最大の機械を選択するだけの問題ではありません。
A 500トン、1000トン、2000トンSMCプレス はすべて同様の圧縮成形原理を使用できますが、サポートする金型サイズ、投影される成形領域、生産要件、部品形状は大きく異なります。
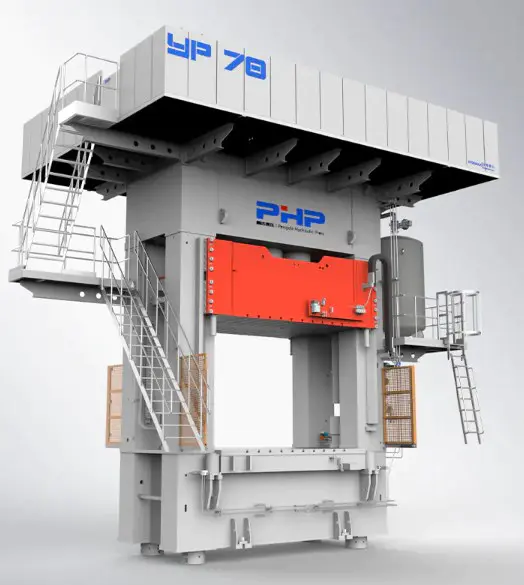
重要な質問は「どちらの印刷会社が大きいか?」ということではありません。 「実際の部品や金型ではどのくらいの成形力が必要なのでしょうか?」
1. 500 トン、1000 トン、2000 トンとは何を意味しますか?
プレストン数とは、圧縮成形中に油圧プレスが適用できる最大の力を指します。
500T
約4,903kN
一般に、比較的小型から中型の SMC 金型および投影される成形領域が低い場合に考慮されます。
1000T
約9,807kN
中型および大型の SMC 部品および金型に幅広い生産範囲を提供します。
2000T
約19,613kN
大きな投影面積、重い工具、または高い成形力の要件により、装置の大型化が正当化される場合に使用されます。
必要プレス力=成形投影面積×必要成形圧力
公称プレストン数を選択する前に、力を計算する必要があります。
たとえば、SMC コンポーネントの投影面積が 0.60㎡ 検証済みの成形圧力が必要です。 10MPa .
0.60㎡ × 10 MPa = 6 MN
6,000 kN ÷ 9.80665 ≈ 612 トン力
この例では、公称 500 トンのプレスでは十分な理論上の力が得られませんが、1000 トンの機械ではかなり多くの能力が得られます。
重要: 理論上の最小値に正確にプレスを選択しないでください。実際のエンジニアリングの選択では、プロセスマージン、金型の形状、不均一な荷重、圧力損失、将来の製品も考慮する必要があります。
2. 500 トン vs 1000 トン vs 2000 トン: 簡単な比較
| プレスサイズ | 約最大の力 | 一般的な位置付け | 代表的な選択理由 |
| 500トン | 4,903kN | 中小規模の SMC コンポーネント | より低い投影面積、より小さな金型、より低い資本要件 |
| 1000トン | 9,807kN | 中型から大型のコンポーネント | 生産の柔軟性が向上し、より高い力が必要になります |
| 2000トン | 19,613kN | 大面積かつ高力のコンポーネント | 大型金型、より大きな投影面積、および耐久性の高い成形用途 |
これらのカテゴリは一般的なガイドラインにすぎません。高圧で加工されるコンパクトだが複雑なコンポーネントは、低圧力で成形される物理的に大きなフラット パネルよりも大きなプレス力を必要とする場合があります。
部品の寸法だけでプレストン数を決定することはできません。 投影面積と必要な成形圧力は、エンジニアリング入力としてより有用です。
3. 各プレス機で処理できる投影面積はどれくらいですか?
異なるプレス能力を比較する便利な方法の 1 つは、同じ成形圧力での理論上の投影成形面積を計算することです。
成形圧力10MPaの例
| プレス能力 | 理論投影面積 |
| 500トン | 約0.49㎡ |
| 1000トン | 約0.98㎡ |
| 2000トン | 約1.96㎡ |
成形圧力14MPaの例
| プレス能力 | 理論投影面積 |
| 500トン | 約0.35㎡ |
| 1000トン | 約0.70㎡ |
| 2000トン | 約1.40㎡ |
これらの数値は理論上の計算例であり、推奨されるマシンの制限値ではありません。実際の金型には、リブ、インサート、複数のキャビティ、非対称の流路、不均一な荷重が含まれる場合があります。
4. 500 トン SMC プレスが適切な選択となるのはどのような場合ですか?
500 トンの油圧プレスは、必要な成形力、金型サイズ、投影面積が作業範囲内に十分に収まる場合、経済的なソリューションとなります。
考えられる用途
- 小型の電気筐体。
- 複合機器カバー。
- 小型アクセスパネル。
- コンパクトな自動車用複合部品。
- 工業用住宅。
- 小型の BMC および SMC 成形部品。
500トンプレスのメリット
- 初期設備投資の削減。
- 機械の設置面積が小さくなります。
- サポートインフラストラクチャの要件が低くなります。
- 比較的小さな金型を使用するメーカーに適しています。
主な制限は将来の柔軟性です。より大型の金型や高圧製品が今後導入される可能性がある場合、利用可能な能力が制限される可能性があります。
5. いつ 1000 トン SMC プレスに移行する必要がありますか?
1000 トンの SMC プレスは、設備投資と製造の柔軟性の間で有益なバランスを提供します。
500 トンの機械と比較して、公称プレス力の約 2 倍を提供するため、同じプロセス圧力でより大きな理論投影面積をサポートします。
考えられる用途
- 中型および大型の複合カバー。
- 電気および産業用エンクロージャ。
- 自動車パネルおよび複合構造。
- より大きなSMCハウジング。
- 建設用複合コンポーネント。
- メーカーは複数の金型サイズを使用しています。
計算例
の投影面積を持つ部品を考えます。 0.9㎡ および必要なプロセス圧力 12MPa .
0.9㎡ × 12 MPa = 10.8 MN ≈ 1,101 metric tons-force
この場合、「中型SMC部品」というだけでは不十分です。公称 1000 トンの機械はすでに理論上の力要件を下回っています。
6. 2000 トン SMC プレスが意味を持つのはいつですか?
2000 トンのプレスは、大きな投影成形領域、大きな工具、または高い力の要件が小型プレスの実用範囲を超える場合に重要になります。
考えられる用途
- 大型自動車外装複合部品。
- バッテリーと機器のカバー。
- トラックおよび輸送用パネル。
- 大型建設用複合製品。
- 大面積SMCパネル。
- かなりの総投影面積を持つ多数のキャビティの金型。
主な利点は単に「プレッシャーが増える」というだけではありません。 2000トンプレスにより全体が大型化 プロセスエンベロープ .
- より広い使用可能な投影成形領域。
- より大きく重い金型。
- より大きなプラテン構成。
- より大きな日光とストロークのオプション。
- より高い力での成形能力。
- 将来の製品拡張の可能性が高まります。
トン数が大きくなると、設備投資、床面積要件、基礎計画、およびサポートインフラストラクチャも大きくなります。小型部品の場合、2000 トンの機械が自動的に最も経済的な選択肢になるわけではありません。
7. トン数は SMC プレス選択の一部にすぎません
よくある購入の間違いは、次のことだけを尋ねることです。 「1000トンのSMCプレスはいくらですか?」
同じ定格出力の 2 つのプレスでは、実際の生産への適合性が大きく異なる場合があります。
プラテンとテーブルのサイズ
金型は物理的にプレスに適合し、取り付け、クランプ、加熱接続、エジェクター システム、およびメンテナンス アクセスのための十分なスペースを残しておく必要があります。
日光
利用可能な日光は、金型の高さ、部品の取り外し、積載要件、およびロボットやオートメーションのクリアランスに対応する必要があります。
脳卒中
脳卒中 requirements depend on mold construction, part depth, loading method, ejector design and part-removal method.
金型重量
大型の SMC 金型は非常に重い場合があります。可動プラテン、プレス構造、金型交換システムは、実際の金型重量に基づいて評価する必要があります。
型締めと成形速度
SMC 圧縮成形では通常、硬化前に材料が金型内を流れるように、迅速なアプローチとその後の制御されたゆっくりとした圧縮が必要です。
圧力と位置の制御はトン数と同じくらい重要です
プレス機は十分な公称トン数を備えていても、その動作と圧力制御が再現性がない場合、依然として不安定な部品を生成します。
重要な管理ポイントには次のものがあります。
- 接近速度が速い。
- 成形速度が遅い。
- 速度移行位置。
- 圧力上昇率。
- ピーク成形圧力。
- 保圧安定性。
- ラム位置の再現性。
- 制御された減圧。
- オープニングシーケンス。
- サイクルデータの記録。
SMC 生産の場合、完全なサイクルは次のように考慮する必要があります。
位置 → 速度 → 圧力上昇 → 保持圧力 → 硬化 → 減圧 → 開口
8. 理由もなく印刷機を大きくしすぎないでください
トン数が増えれば自動的に良いというわけではありません。
特大プレス
購入コスト、床面積、設置電力、基礎要件、メンテナンスコストが増加する可能性があります。
アンダーサイズプレス
圧力マージンが不足し、将来の金型が制限され、機械が最大能力に近い状態で継続的に動作することになる可能性があります。
正しいサイズのプレス
不必要な資本コストやインフラストラクチャコストを回避しながら、十分なプロセス予備を提供します。
9. 実践的な SMC プレス選択チェックリスト
| パラメータ | なぜそれが重要なのか |
| 完成品寸法 | 一般的なコンポーネントのサイズを定義します |
| 投影成形領域 | 力計算の基本的な入力 |
| 必要な成形圧力 | 必要なプレス力を決定します |
| SMC配合 | 材料の流れとプロセス圧力に影響を与える |
| 型の長さと幅 | 必要なプラテン寸法を決定します |
| モールド高さ | 必要な日光に影響する |
| 金型重量 | 構造と金型の取り扱いに影響を与える |
| 部品の深さ | ストローク要件に影響を与える |
| 料金補償範囲 | 流動距離に影響を与える |
| 目標サイクルタイム | 速度と生産性の要件に影響する |
| 年間取引量 | 自動化要件に影響を与える |
| 今後の製品 | 有用な予備容量を決定します |
10. どの SMC プレスを選択すべきですか?
500 トンを選択する場合
必要な力、投影面積、金型の寸法は比較的限られており、将来の拡張要件もそれほど大きくありません。
1000 トンを選択する場合
中容量の装置カテゴリーにとどまりながら、より広い生産範囲、より大きな金型、または大幅に大きな圧縮力が必要です。
2000 トンを選択する場合
大きな投影面積、重い金型、大きなパネル、またはより高い成形力の要件には、大容量の装置が必要になります。
これらは固定された境界ではありません。 実際の部品と工具は、プレス サイズを決定する前に必ず計算する必要があります。
推奨されるSMCプレスの選択プロセス
1
投影成形領域の決定 部品の有効投影面積または総キャビティ面積を計算します。 2
必要な成形圧力の確認 任意の圧力値ではなく、検証された材料とプロセスの情報を使用します。 3
理論上の力を計算する 投影面積に必要な成形圧力を掛けます。 4
エンジニアリングマージンを追加 金型の形状、不均一な荷重、プロセスの変動、将来の生産要件を考慮します。 5
プラテンのサイズを確認する 完成した金型を正しく取り付け、保守できることを確認します。 6
ストローク、日光、金型重量の検証 物理的な工具と部品の取り外し要件を確認します。 7
プロセス制御をチェックする 閉速度、圧力制御、位置制御、繰り返し精度、目標サイクルタイムを確認します。 無錫PengdaHZのSMC油圧プレスソリューション
無錫彭達HZ智能設備有限公司 は、SMC、BMC、複合圧縮成形用途向けの油圧プレス システムを開発しています。
500T、1000T、2000T などの公称定格だけで設備を選択するのではなく、実際の成形品、金型、生産プロセスに基づいてプレス構成を評価する必要があります。
初期の装置評価には、部品寸法、投影面積、SMC 材料、必要な成形圧力、金型のサイズと重量、必要なストロークと日光、目標サイクル タイム、生産能力、自動化要件などの有益な情報が含まれます。
これらのパラメータは、適切なパラメータを決定するのに役立ちます。 プレストン数、プラテンサイズ、ストローク、油圧構成、プロセス制御システム、自動化ソリューション .
訪問 wuxipd.com カスタマイズされた SMC 圧縮成形プレスの詳細については、こちらをご覧ください。
よくある質問
2000 トンの SMC プレスは常に 1000 トンのプレスより優れていますか?
いいえ、2000 トンのプレスはより最大の力を提供しますが、適切な機械は投影される成形領域、プロセス圧力、金型サイズ、ストローク、日光、生産量、および将来の製品要件によって異なります。
SMC成形に必要なトン数はどのように計算すればよいですか?
まずは基本的な関係から始めます。必要な力は投影成形面積と必要な成形圧力を掛けたものに等しいです。結果は、適切なエンジニアリングマージンを考慮して評価する必要があります。
自動車用SMC部品に500トンプレスは使用できますか?
はい、潜在的には。 「自動車部品」という用語はプレストン数を決定するものではありません。実際の投影面積、必要な圧力、金型サイズ、プロセス要件を計算する必要があります。
1000トンのSMCプレスで成形できる面積はどれくらいですか?
成形圧力は変化するため、一定の値はありません。例示的な 10 MPa の圧力では、理論的には 1000 メートルトン力は、工学的マージン前の投影面積の約 0.98 m 2 に相当します。
SMC プレスが小さすぎる場合はどうなりますか?
このプロセスでは十分な力や操作マージンが不足する可能性があり、将来の大型金型の使用が制限される可能性があります。一部のプロセスでは、これが不十分な充填や不十分な圧縮の原因となる可能性があります。
トン数のほかに、SMC プレス間で何を比較すればよいですか?
プラテン サイズ、日光、ストローク、金型能力、型締速度、成形速度、圧力精度、位置再現性、プラテン平行度、自動化インターフェース、プロセス データ記録機能を比較します。
将来の生産のために追加のトン数を購入する必要がありますか?
将来の製品がわかっている場合には、適切な予備が役に立ちますが、過剰な大型化により、設備やインフラストラクチャのコストが増加します。将来の金型寸法と予想されるプロセス圧力を最初に評価する必要があります。


